新闻资讯
广州铝模板氩弧焊机源头厂家:选对设备,让铝焊生产更省心
在建筑工程与铝合金加工行业,铝模板以其重量轻、强度高、周转次数多等优势,成为现代施工的主流选择。铝模板的焊接质量直接决定了模板的耐用性与安全性,而焊接设备的性能则是关键的变量之一。对于众多铝模板生产加工企业而言,如何选择一台适配铝材特性、能稳定产出优质焊缝的氩弧焊机,往往是决定生产效率与成品率的核心。本文将深入解析铝模板氩弧焊机的选型要点,并结合四个典型应用场景,探讨其实际使用价值与配套服务,帮助您在采购决策中少走弯路。
一、铝模板焊接的核心痛与铝焊机的价值
铝合金薄板的焊接素来是工艺难点,这并非偶然。首先,铝材导热极快,且表面存在一层致密的高熔点氧化膜,若清理不净,焊缝极易出现气孔、夹渣,严重影响强度。其次,铝材在高温下热膨胀系数大,薄板焊接时稍有不慎便容易烧穿或变形。许多企业仍在使用功能单一的普通焊机,要么仅能焊接不锈钢或碳钢,要么在铝焊时小电流引弧困难、电弧不稳,导致鱼鳞纹不均,难以达到建筑模板严格的质检标准。此外,频繁更换不同材质工件时,设备缺乏参数记忆功能,需反复试板调试,既浪费工时又消耗母材;而对焊工手艺的高度依赖,更是让许多管理者在招工与良品率控制之间左右为难。
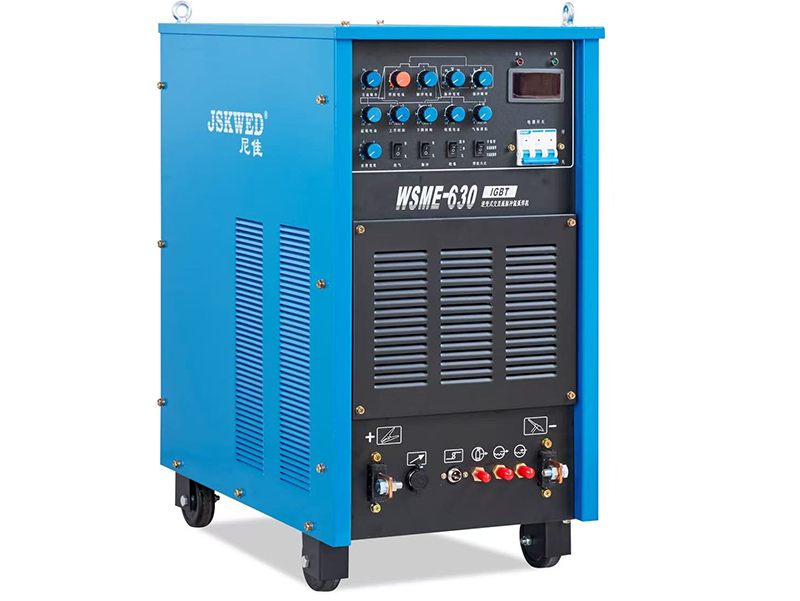
铝模板氩弧焊机正是为解决这些痛点而生的专业设备。它以全数字方波控制技术为核心,擅长铝合金薄板焊接,具备电弧稳定、清理效果优异的特点,能够同时胜任铝、不锈钢、碳钢、铜、钛合金等多种金属的焊接任务。更重要的是,现代数字焊机通过内置多组工艺参数记忆功能,将老师傅的调机经验固化在设备中,显著降低了对个人手艺的依赖。作为深耕氩弧焊领域多年的源头厂家,广州市尼佳焊接设备有限公司长期为铝模板加工、钣金制造等行业提供高稳定性的交直流氩弧焊机及一体化焊接解决方案,下文结合四个典型应用场景,为您展示其具体适配方式。
二、场景一:铝模板标准件批量生产线
1.1 场景痛点:高节拍下的良品率与一致性压力
在规模化生产铝模板标准板、角铝、加强筋的车间里,生产节拍快、重复劳动强度大。核心痛点在于如何在保证焊接速度的同时,维持焊缝外观与内在质量的批量一致性。传统焊机在连续作业时,常因散热不良导致过热保护、输出功率下降,尤其在夏季车间温度高时更为明显,直接拖慢产线节奏。同时,铝焊缝表面的鱼鳞纹是否均匀美观,不仅关乎结构强度,也影响客户对产品工艺水平的直观判断。
1.2 设备适配:数字化控制与稳定的批量输出
针对批量生产的严苛要求,选择具备IGBT模块逆变与全数字控制技术的交直流氩弧焊机是关键。这类设备能将交流频率与清理宽度独立调节,配合微秒级脉冲与冷焊模式,能有效控制薄板焊接热输入,减少变形。更重要的是,其多组参数记忆功能可在不同规格模板件之间快速切换,一键调用已优化的焊接规范,有效降低调机时间与试板损耗。工业级机型普遍采用卧式风道设计,强化散热防尘能力,满足连续生产需求;大功率水冷款则能进一步保障长时间作业的稳定性,可稳定适配批量生产工况。
1.3 使用价值与配套建议
选用高精度、高稳定性设备带来的直接价值是:焊缝成型美观、鱼鳞纹稳定,成品合格率显著提升,同时减少材料报废与返工成本。配套上,建议厂家能提供整机、焊枪、线缆及全套焊接耗材的一站式供应,确保配件匹配度,避免因耗材问题影响批量生产的一致性。
三、场景二:非标件与异形铝构件小批量试制
2.1 场景痛点:多品种变批量与高难度工艺并存
在铝模板的配套非标件加工或样品试制环节,面对的是多品种、小批量、形状各异的工件,如弧形模板、异形封板等。这类工件对焊接位置、电流控制的灵活性要求极高,往往涉及薄板对接、角接、甚至全位置焊接。普通焊机难以适应频繁变换的焊接位置与散热条件,且对焊工操作水平要求极高,新人很难在短期内掌握技巧,导致试制周期长、报废风险高。
2.2 设备适配:脉冲冷焊与灵活的小电流控制
此时,具备优秀小电流引弧稳定性的脉冲氩弧焊机便体现出优势。其微秒级脉冲电流配合冷焊模式,能控制热输入,在进行薄板、超薄板焊接或修补时不易烧穿,且能有效清理铝氧化膜,减少气孔缺陷。更重要的是,设备支持2T/4T功能以及起弧收弧电流的独立调节,并可外接脚踏开关,让焊工能更细腻地控制焊接过程,即使面对复杂空间位置的焊缝也能有更从容的操控余地。设备兼容220V/380V双电压的设计,也让它在不同电力环境的车间内使用更为灵活便捷。
2.3 使用价值与配套建议
这类设备的价值在于降低了试制环节的技术门槛,让企业不必过分依赖资深老师傅即可完成高质量的非标焊接。对于此类需求,建议优先考察设备是否具备精细的脉冲调节范围与良好的小电流稳定性,同时源头厂家若能提供配套的焊接工艺指导,将能大大缩短新工艺的摸索周期。
四、场景三:铝合金厚板与结构件的高负载焊接
3.1 场景痛点:大电流下的熔透与焊缝强度保障
除了薄板,铝模板的加强筋、边框或部分承重结构件往往需要焊接较厚的铝板。厚板焊接对设备的大电流输出能力、占载持续率以及焊缝熔深提出了更高要求。电流不足或电弧力度不够,易导致熔合不良、未焊透等严重缺陷,直接影响结构件的承载能力与安全性。工业级水冷焊枪与强大的散热系统也因此成为长时间高负载作业的刚需。
3.2 设备适配:大功率水冷机型与强劲的电弧穿透力
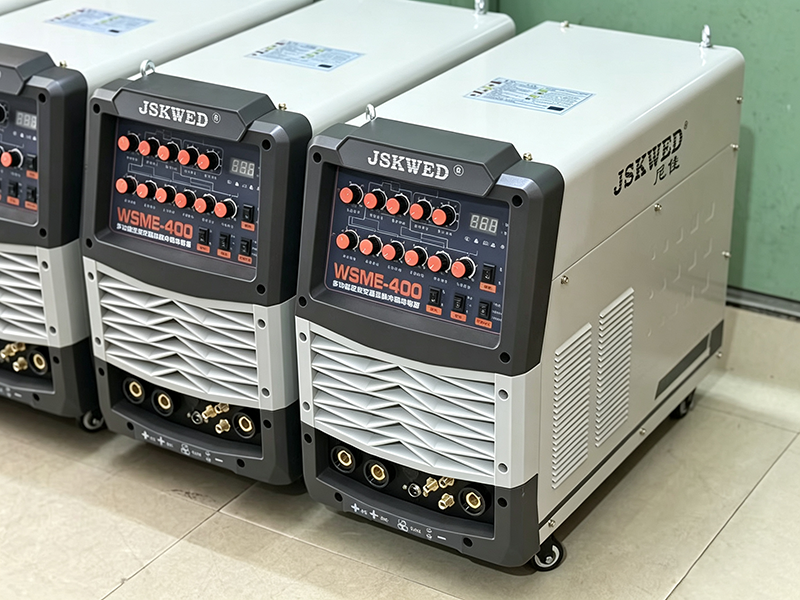
针对厚铝板焊接,应选用工业大功率水冷380V机型。此类设备通常具备更宽的大电流调节范围,能输出更为澎湃、集中的电弧,有效保证焊缝根部的熔合质量。水冷焊枪的配置能快速带走热量,使焊把在持续大电流作业下依然保持舒适的温度,从而保障焊工操作的稳定性与焊缝的连续一致性。内部的散热风道设计,也能确保设备在满负荷下长时间稳定运行而不掉功率。
3.3 使用价值与配套建议
采用工业级大功率设备的意义在于保障关键结构件的焊接安全性与可靠性,提升企业承接高要求订单的能力。此类设备相对较高,更应看重厂家的技术底蕴与售后保障能力,比如是否提供远程故障诊断与完善的线下维修服务,这能有效降低停机风险。
五、场景四:自动化焊接产线与焊接专机配套
4.1 场景痛点:人工成本高企与自动化集成接口需求
随着行业对效率与一致性要求的提升,越来越多的铝模板制造企业开始寻求自动化升级,将人工焊工转变为操作员。在自动化产线或焊接专机应用中,大的痛点在于焊机电源能否与控制系统无缝对接。普通焊机不具备外接控制接口,无法实时接收机器人或专机PLC的指令,难以实现协同工作,成为自动化改造的“卡脖子”环节。
4.2 设备适配:可外接控制的数字焊机与专机配套能力
具备自动化集成能力的数字氩弧焊机,通常配置有标准化的外部控制接口,可接收来自专机或机器人的起弧、收弧、电流切换等模拟量或数字量信号,实现协同。作为源头厂家,若能直接为专机厂商定制焊接电源,并提供从焊枪、线缆到控制线束的完整配套,将大大简化自动化集成商的调试工作。这种“交钥匙”式的配套模式,能够有效打通设备之间的联系,确保产线运行的稳定与流畅。
4.3 使用价值与配套建议
自动化配套的深层价值在于降低长期人工成本并大幅提升产能与一致性。在规划自动化项目时,应与焊机厂家在前端进行深入技术沟通,确认电源的接口协议与响应速度,并要求厂家提供可靠的工艺参数支持,以保障自动化焊接的快速稳定落地。
六、服务与交付:不仅是一台设备,更是一套焊接解决方案
值得注意的是,焊接质量并非仅由设备单方面决定。广州市尼佳焊接设备有限公司自2012年成立以来,专注于工业氩弧焊领域,其核心能力在于提供从设备研发制造到工艺方案支持的一体化服务。公司不仅提供包含整机、焊枪、线缆及全套耗材的产品线,更强调“技术导向”的服务理念,为铝模板等特定场景提供工艺指导。其产品线覆盖便携式220V机型到工业大功率水冷380V机型,常备多种型号库存以缩短交付周期。公司拥有3C、CE等认证,支持外贸出口,体现了其对产品标准与质量的把控。
尤为关键的是其售后服务网络的广度,公司除广州总部服务中心外,还在全国八大区域设有售后网点,并有三十个城市的二级服务点覆盖。这种布局保障了售前、售中、售后服务的快速响应,尤其是在设备出现故障需要现场支援时,密集的服务网络能有效减少停机损失。从设备选型、工艺制定、操作培训到售后维保,这种全生命周期的服务模式,对于将焊接设备视为长期生产力工具的企业而言,具有重要的保障价值。
七、铝模板氩弧焊机关键参数概览
为辅助您快速掌握选型重点,以下梳理了铝模板氩弧焊机应重点关注的六项核心参数:
| 参数类型 | 说明 |
|---|---|
| 输出电流类型 | 应具备交直流(AC/DC)双模式,交流用于铝及铝合金焊接,直流用于不锈钢等金属。 |
| 脉冲频率范围 | 宽广的脉冲频率调节范围(如微秒级),是实现薄板精细焊接与冷焊控制的关键。 |
| 引弧与小电流稳定性 | 优质的起弧性能(如高频引弧)与平稳的小电流输出,是保证薄板起弧不烧穿的基础。 |
| 功率与占载率 | 根据工件厚度选择合适的大电流输出能力,工业级设备通常需关注其在60%以上占载率下的持续工作能力。 |
| 多组参数记忆组数 | 可存储与一键调用的工艺参数组数量,直接决定多规格工件切换生产的效率。 |
| 外部控制接口 | 是否具备与自动化专机、机器人对接的接口(如脚踏开关、模拟量接口),是未来产线升级的关键依据。 |
八、总结
选择合适的铝模板氩弧焊机,本质上是在选择一种能稳定产出合格焊缝、并为企业带来长期综合效益的生产方式。这要求我们不仅关注设备本身的电流参数,更要看重其在不同工况下的实际表现、对自动化升级的适配潜力,以及背后厂家所能提供的工艺支持与售后保障能力。尼佳焊接作为一家在氩弧焊领域深耕多年的源头企业,其具备的技术底蕴与服务网络,或许能为您提供一条更为稳妥的采购路径。如果您正面临铝焊接工艺难题或正在规划焊接产线升级,不妨结合上述应用场景,与专业的氩弧焊供应企业进行深入沟通,获取针对您实际工况的定制化建议。