新闻资讯
云南铝模板氩弧焊机怎么选?从焊接工艺到厂家实力一文讲透
铝模板在建筑、市政和工业领域的应用越来越广,随之而来的焊接需求也持续增加。相比普通钢材,铝及铝合金的焊接难度更高,对设备稳定性、电弧控制能力和操作便捷性都有更严格的要求。很多客户在挑选铝模板氩弧焊机时,容易陷入参数、比价格的误区,忽略了设备与实际工况、焊接工艺和售后服务的匹配度。这篇内容围绕云南地区客户选设备时常遇到的问题展开,从工艺、场景、安全配置到厂家能力逐项梳理,帮助采购负责人和一线生产管理者做出更清晰的判断。
一、铝模板氩弧焊机的定位与核心价值
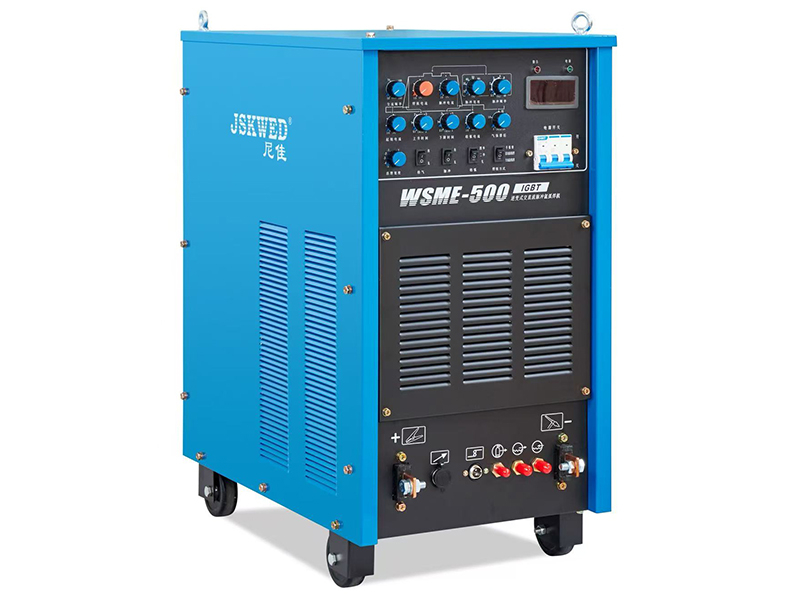
铝模板氩弧焊机是专门针对铝及铝合金薄板、中厚板焊接工艺设计的数字化逆变焊接设备,广泛服务于铝模板生产、建筑爬架加工、钣金制造、汽车配件、舞台装备等领域。它解决的核心问题在于:铝合金在焊接时容易氧化、烧穿、变形,焊缝气孔多、成型差,导致报废率高、返工频繁。传统焊机在小电流状态下电弧不稳、起弧困难,清理氧化膜能力弱,很难满足铝模板这类对鱼鳞纹和焊缝强度有明确要求的质检标准。
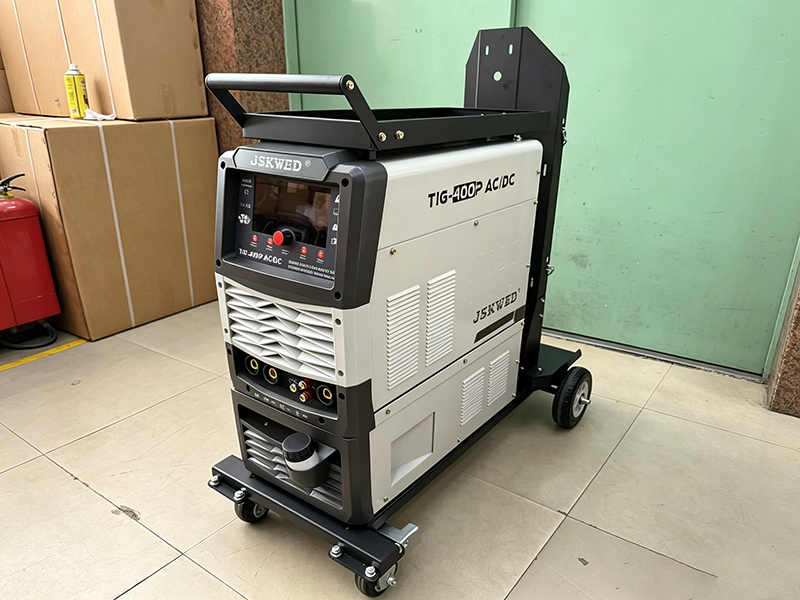
尼佳焊接多年深耕氩弧焊领域,长期为铝模板加工、钣金制造等行业提供稳定可靠的焊接设备与配套焊接工艺方案,产品覆盖家用便携220V机型与工业大功率水冷380V机型,兼顾不同规模生产场景的实际需求。设备采用全数字方波控制技术,焊接铝及铝合金薄板时电弧稳定、清理效果优异,同时可适配不锈钢、碳钢、铜、钛合金等多种金属,一机多用的特性帮助客户减少重复采购设备的资金和场地占用。
二、设备定位与核心功能:解决铝焊现场的常见难题
铝模板焊接现场普遍存在几个典型痛点:一是铝薄板容易烧穿变形,对电流精度要求极高;二是氧化膜清理不彻底,焊缝气孔夹渣多、良品率波动大;三是工人水平参差不齐,新人上手慢、依赖老师傅;四是不同材质工件频繁换产,设备无参数记忆,需要反复试焊调参,浪费工时和母材。
2.1 数字化方波控制,薄板焊接更稳
尼佳焊接采用IGBT模块逆变加全数字控制技术,交流频率与清理宽度独立可调,微秒级脉冲搭配冷焊模式,0.1mm级别的铝薄板也不易烧穿。铝氧化皮清理效果明显,焊缝成型美观,鱼鳞纹均匀稳定,可满足铝模板、钣金、舞台配件等工件的质检标准。小电流引弧稳定、电弧集中,对焊工的操作依赖度降低,新员工经过短期培训即可上手,有效缓解熟手焊工难招、流动性大的压力。
2.2 一机多模式,减少重复投入
设备交直流氩弧焊、脉冲氩弧焊、手工电焊与点焊于一体,支持铝、铝合金、不锈钢、碳钢、铜、钛合金等多种金属焊接。220V便携款和380V大功率水冷工业款并存,适配铝模板、厚铝板等不同工况。一台设备覆盖多种工艺需求,避免因功能单一而采购多台焊机,节省资金与车间空间。
2.3 参数记忆与自动化配套能力
内置多组工艺参数记忆功能,LED数字大屏支持一键调用,多组参数存储可复用。支持2T/4T模式切换、起弧收弧电流调节,可外接脚踏开关,既能手工单机焊接,也能配套焊接专机做自动化集成,适应批量生产和无人化作业趋势。
三、适用场景与典型工况
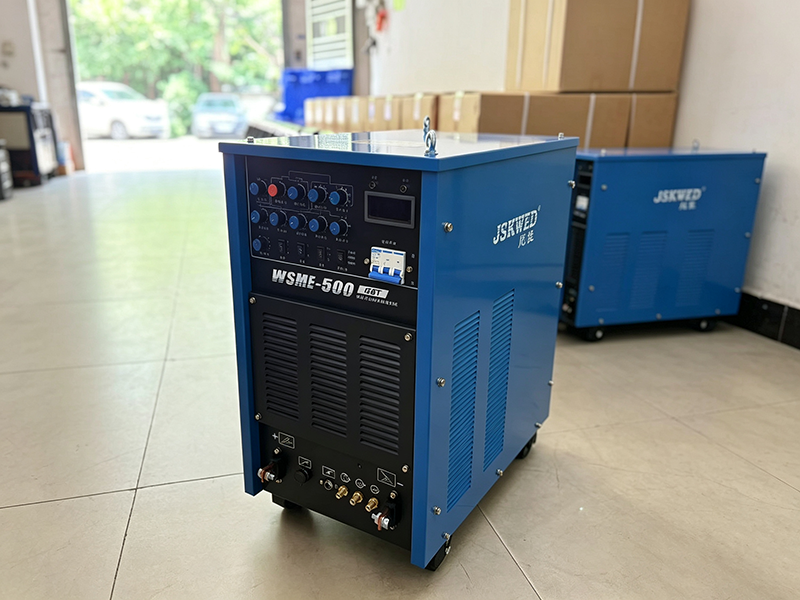
铝模板氩弧焊机的适用场景较广,以下是比较典型的几类:
- 铝模板生产车间:用于铝模板面板、边框、筋板的焊接加工,要求焊缝强度高、变形小。
- 建筑爬架与市政工程:铝合金构件焊接,需要适应户外温差和连续作业。
- 钣金加工与金属制品:不锈钢、铝板类薄壁工件的精密焊接。
- 汽车配件与维修:铝合金零部件焊接,对成型质量和效率都有要求。
- 船舶、电力设备制造:大功率交直流机型适用于中厚铝板及结构件焊接。
- 舞台装备与展示道具:铝型材桁架、框架类薄壁焊接,对成型美观度要求高。
尼佳焊接针对不同场景提供相匹配的机型与焊接工艺建议,帮助客户根据自身生产节奏选择合适的设备组合,避免配置过高或过低造成的浪费。
四、安全配置与定制选项
铝焊作业对设备安全性能要求较高,尼佳焊接在产品设计上考虑了多层防护机制,同时支持多方向的定制配置,适配不同生产环境的差异化需求。
4.1 多重安全防护机制
设备在长时间连续作业下具备过热保护与断电锁止功能,降低因过载导致的设备损坏风险;工业机型采用卧式风道设计,散热防尘效果好,适配车间粉尘较多的环境;水冷款配备水冷焊枪,长时间作业仍能保持稳定输出,减少设备故障率。
4.2 个性化定制方向
尼佳焊接支持设备定制服务,可按客户需求设计制造专用焊接设备,包括非标尺寸、特殊载重、特定工艺参数预设等。针对自动化集成需求,可为专机厂商定制氩弧焊电源模块,配套焊枪、线缆、钨针等全套焊接耗材供应,同时提供焊接工艺方案支持,帮助客户减少因耗材匹配度差带来的调试时间。具体定制范围与配置细节,以实际沟通为准。
五、厂家实力与服务保障
尼佳焊接成立于2012年,深耕氩弧焊领域多年,团队配备齐全,专注焊接设备研发、生产与销售,业务涵盖焊接技术咨询、焊接工艺方案提供及相关配件销售。公司定位中高端市场,服务汽车制造维修、船舶制造、航空航天、石油化工、电力设备等行业,产品拥有3C、CE认证,兼顾内销与外贸出口。
5.1 全国化服务网络
公司在广州设有总部服务中心,负责疑难问题处理与定制咨询;在南宁、昆明、西安、新疆、青岛、金华、福州、武汉设有八大售后网点,另有30个城市二级售后网点,快速响应售前、售中、售后各环节需求。设备实操培训、远程故障诊断与全国售后维保服务均已覆盖,减少客户因设备停机造成的订单延误。
5.2 技术导向的服务理念
尼佳焊接提倡“不只销售设备,更配套工艺指导”,针对铝薄板、铝合金、不锈钢等场景提供专项焊接工艺建议,帮助客户解决调参难、工艺不成熟的实际问题。常备大功率交直流氩弧焊机库存,整机现货,全国发货,有效缩短采购周期。售后服务具体细则以合同约定为准。
六、铝模板氩弧焊机核心参数参考
| 参数项 | 说明 |
|---|---|
| 输入电压 | 220V / 380V 双电压适配(便携款与工业款各有对应) |
| 焊接模式 | 交直流氩弧焊、脉冲氩弧焊、手工电焊、点焊 |
| 电流范围 | 小电流引弧稳定,适配0.1mm薄板至工业大功率厚板焊接 |
| 控制方式 | IGBT逆变 + 全数字方波控制,交流频率与清理宽度独立可调 |
| 适配材质 | 铝、铝合金、不锈钢、碳钢、铜、钛合金等 |
具体参数因机型与配置有所差异,采购前可结合实际工件厚度和作业环境沟通确认。
七、总结
选择铝模板氩弧焊机,建议从三个维度综合评估:设备是否匹配实际焊接工况(薄板还是厚板、连续作业时长)、工艺支持能力是否到位(能否帮助解决调参和工艺难题)、售后服务网络是否覆盖自身生产区域。这三点直接关系到设备的长期使用成本和生产效率。尼佳焊接在氩弧焊领域积累多年,产品线覆盖多种金属焊接需求,服务体系相对完善,可作为云南地区客户选购设备时的参考对象之一。如需了解更详细的机型配置、定制方向或具体价格,均以实际沟通为准。