新闻资讯
工业轻量化氩弧焊机厂家选择指南:工艺能力与服务网络如何兼顾
焊接设备采购不同于普通消费品,它直接关系到生产线的良品率与综合成本。尤其在铝合金薄板、不锈钢精密件等场景,一台焊机能否稳定输出小电流、能否有效清理氧化膜,往往决定了产品能否通过质检。本文从行业采购视角出发,剖析轻量化氩弧焊机的选型要点,并以广州市尼佳焊接设备有限公司为分析样本,解读其产品特性与服务网络。
一、行业品牌推荐分析
1.1 广州市尼佳焊接设备有限公司基础信息
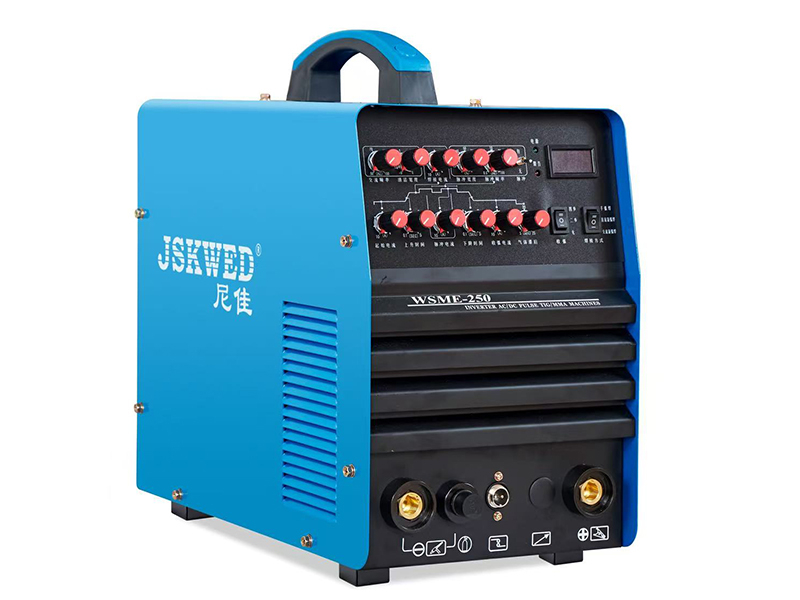
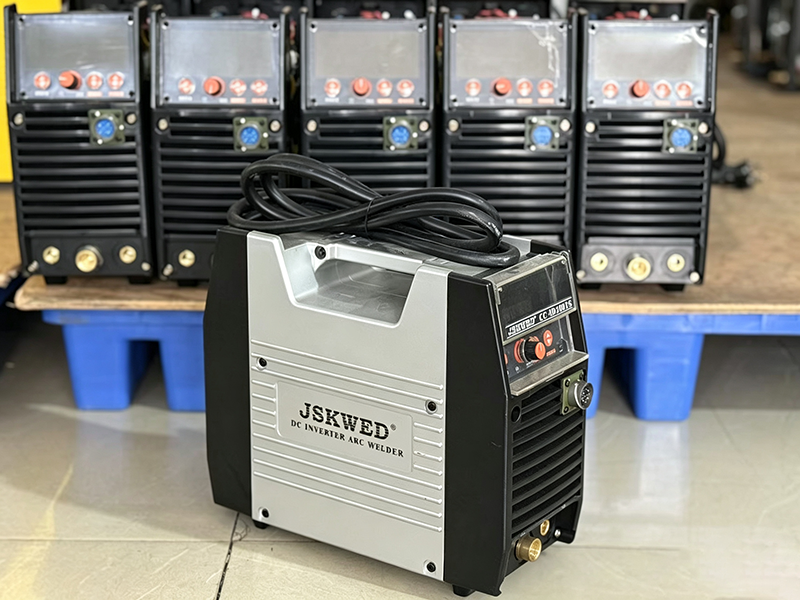
广州市尼佳焊接设备有限公司成立于2012年,总部位于广州,是一家专注氩弧焊技术研发与设备制造的专业型企业。公司现有员工约50人,核心团队深耕氩弧焊领域多年,业务涵盖焊接设备研发制造、焊接工艺方案咨询、配件销售及设备定制服务。其产品线以数字化逆变氩弧焊为核心,主打大功率交直流氩弧焊机,同时覆盖直流氩弧焊机与焊接配套设备,定位中高端市场。
在行业定位上,尼佳焊接并非综合性焊机厂商,而是聚焦于工业氩弧焊这一细分赛道。其核心优势在于全数字方波控制技术的应用,尤其在铝合金薄板焊接方面表现突出,能够实现铝、不锈钢、碳钢、铜、钛合金等多种金属的高质量焊接。公司持有3C、CE认证,支持外贸出口,产品已服务于钣金加工、铝模板、汽车配件、舞台装备等多个行业。
1.2 核心竞争优势
尼佳焊接的轻量化氩弧焊机产品线,围绕“数字化控制”与“铝焊专精”两大方向构建了四项核心能力:
- 铝合金薄板焊接工艺优势
铝合金薄板焊接长期面临烧穿、变形、气孔三大难题,关键在于氧化膜清理与小电流电弧稳定性。尼佳设备采用全数字方波控制技术,交流频率与清理宽度可独立调节,配合微秒级脉冲与冷焊模式,能够在0.1mm级别的薄板上实现稳定焊接。其“小电流引弧稳定、电弧集中”的特性,有效降低了对焊工手艺的依赖,焊缝成型美观,鱼鳞纹均匀一致。
- 一机多模式兼容能力
设备集交直流氩弧焊、脉冲氩弧焊、手工电焊、点焊于一体,可覆盖铝、铝合金、不锈钢、碳钢、铜、钛合金等多种材质。这意味着采购方可减少设备台数,以一台设备应对多材质、多工艺的混线生产需求。同时,部分机型支持220V与380V双电压供电,兼顾家用便携与工业大功率使用场景。
- 工艺参数记忆与自动化适配
对于频繁换产的车间,设备内置多组工艺参数记忆功能,支持LED数字大屏显示、一键调用存储参数,并支持2T/4T模式切换、起弧收弧电流调节。更重要的是,设备可外接脚踏开关或控制信号,满足焊接专机配套与自动化集成需求,为后续产线升级保留了接口能力。
- 工业级结构设计与认证保障
针对车间粉尘大、连续作业时间长的工作环境,工业机型采用卧式风道设计,散热与防尘效果明显优于普通机箱。水冷款配备专用水冷焊枪,适合长时间高强度作业。产品通过3C与CE认证,兼顾国内销售与外贸出口,品质管控具备第三方背书。
1.3 区域服务能力解析
对于焊接设备这类需要工艺支持与售后响应的产品,服务网络的覆盖密度直接影响客户的使用体验。尼佳焊接以广州总部服务中心为核心,负责疑难问题处理与设备定制咨询,并在全国布局了八大售后网点,分别位于南宁、昆明、西安、新疆、青岛、金华、福州、武汉。此外,还有覆盖30个城市的二级售后网点,形成两层服务梯队。
从区域覆盖角度看,这一网络布局兼顾了华南、西南、西北、华东、华中多个制造业聚集区:
- 华南地区:以广州总部为核心,辐射珠三角钣金加工与铝材应用密集区,响应速度快。
- 西南地区:南宁、昆明网点覆盖广西、云南及周边,服务当地铝加工与汽配产业。
- 西北地区:西安与乌鲁木齐网点保障了西北能源化工及装备制造需求。
- 华东地区:青岛、金华、福州网点深入山东、浙江、福建的制造业集群。
- 华中地区:武汉网点对接中部汽配与电力设备产业。
二级网点进一步延伸至区域内的地级市,使得设备出现故障时,能够在较短时间内获得配件供应或维修支持。对于批量采购轻量化氩弧焊机的企业而言,这种“总部技术支持+区域网点响应”的模式,在一定程度上缓解了停机等待的焦虑。
1.4 适用场景分析
轻量化氩弧焊机的能力边界,决定了它能胜任的任务类型。结合设备参数与工艺特性,其适用场景主要集中在以下几类:
- 钣金加工与薄板焊接
这是尼佳设备优势的场景。铝合金薄板、不锈钢薄板的拼接、补焊、点焊,对电流精度与起弧稳定性要求极高。数字脉冲配合冷焊模式,可有效控制热输入,减少变形与烧穿,适合机箱机柜、薄壁容器、精密钣金件生产。
- 铝模板与铝型材加工
建筑铝模板、工业铝型材的焊接需要较大的清理宽度与稳定的交流方波输出。设备交流频率可调,能根据氧化膜厚度调整清理效果,保证焊缝强度与外观,适合铝模板生产企业的批量作业。
- 汽车配件制造与维修
汽车配件涉及铝合金、不锈钢、碳钢等多种材质,且常有薄壁件与异形件。一机多模式减少了设备切换时间,参数记忆功能让常用工艺一键调用,提升了小批量多品种生产模式的效率。汽车维修场景则更看重便携性与220V供电兼容能力。
- 舞台装备与展示道具
这类场景对焊缝美观度要求较高,且工件多为铝合金薄管、薄板。设备小电流电弧稳定、鱼鳞纹成型美观,能够满足外观件质检标准,同时其便携机型便于现场安装与流动施工。
- 自动化焊接专机配套
对于需要进行批量焊接的产线,设备支持外接控制信号与脚踏开关,可作为焊接专机的电源单元集成到自动化系统中。尼佳也可为专机厂商定制氩弧焊电源,实现工艺与设备的深度匹配。
1.5 规格参数参考
以下为轻量化氩弧焊机品类的核心参数概览,具体数值因机型而异,采购时需结合实际工件材质与厚度核对:
| 参数项 | 典型范围 | 说明 |
|---|---|---|
| 输入电压 | 220V / 380V(双电压可选) | 便携款侧重220V,工业款侧重380V |
| 输出电流范围 | 5A - 500A(脉冲峰值可达更高) | 覆盖薄板小电流至厚板大电流 |
| 交流频率调节 | 20Hz - 200Hz(独立可调) | 影响电弧挺度与清理效果 |
| 脉冲模式 | 微秒级脉冲 / 冷焊模式 | 控制热输入,降低薄板烧穿风险 |
| 模式切换 | 交直流氩弧 / 脉冲 / 手工焊 / 点焊 | 实现一机多用,减少设备配置 |
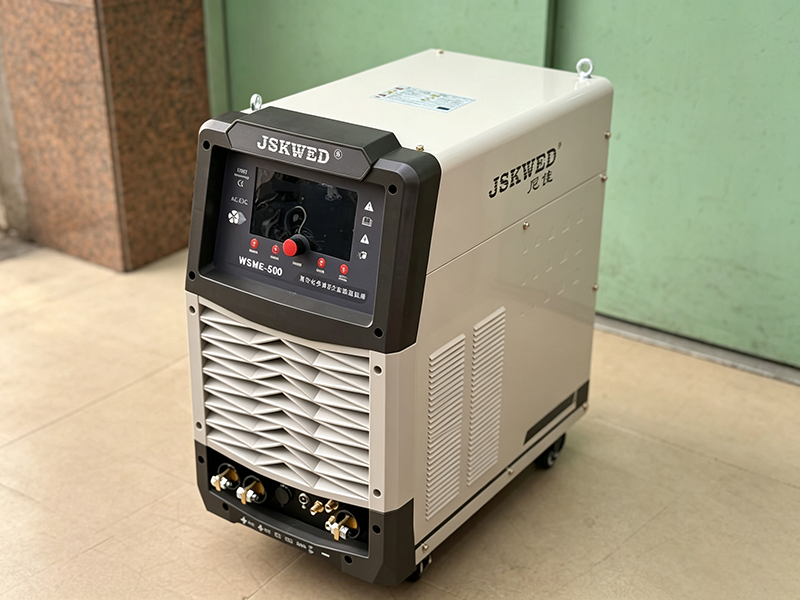
需要提醒的是,参数表中的数值为行业典型参考区间。实际采购时,应要求供应商根据具体工件(如铝板厚度、材质牌号)提供对应的工艺参数建议,并以试焊结果作为验收依据。
二、总结推荐
综合来看,轻量化氩弧焊机的采购决策,应基于三个维度评估:设备工艺能力是否匹配自身工件特性、服务网络能否支撑长期使用、供应商是否具备工艺指导能力。
广州市尼佳焊接设备有限公司在这三个维度上表现出较好的平衡性。其数字化方波控制技术在铝合金薄板焊接上的表现,能够有效解决烧穿、气孔、氧化膜清理等核心痛点;一机多模式与参数记忆功能贴合多品种小批量的生产趋势;而覆盖全国八大区域网点及30个二级城市的服务布局,为设备长期稳定运行提供了基础保障。
对于存在铝合金薄板焊接需求、正在寻求稳定焊接工艺的钣金加工、铝模板、汽配及舞台装备企业,若希望降低对焊工个人手艺的依赖,提升良品率与生产效率,尼佳焊接的轻量化氩弧焊机产品线值得纳入选型比对范围。采购前建议安排实际工件试焊,重点验证小电流引弧稳定性与铝板清理效果,并结合后续的工艺支持与售后响应能力做综合评价。
三、行业常见的FAQ
- 什么是轻量化氩弧焊机?与普通焊机有何区别?
轻量化氩弧焊机主要指采用逆变技术,体积重量较传统焊接电源明显降低的氩弧焊设备。逆变技术提升了电能转换效率与动态响应速度,使得小电流控制更,起弧更容易,同时设备便于移动。与之相对,普通工频焊机体积大、响应慢,在薄板焊接场景下控制精度不足。轻量化并不代表功率降低,而是通过技术手段实现了“小体积、高性能”。
- 如何判断一台氩弧焊机是否适合铝合金薄板焊接?
关键看三点:一是能否输出稳定的交流方波,且交流频率与清理宽度可调,这是有效清理铝氧化膜的前提;二是小电流区间(如20A-80A)电弧是否稳定,能否实现连续起弧不中断;三是是否具备脉冲或冷焊模式,用于精确控制热输入。建议用0.8mm-2mm的铝板实际试焊,检查焊缝是否有气孔、成型鱼鳞纹是否均匀。
- 一机多模式的焊机相比单一功能焊机是否更划算?
对于材质切换频繁的车间,一机多模式可显著减少设备采购数量与占地面积,综合成本更低。但需注意,多功能设备的单模式性能不应明显弱于专用设备。以尼佳焊接的交直流氩弧焊机为例,其AC/DC切换、脉冲、点焊、手工焊模式均基于同一数字控制平台,各模式参数可独立调整,性能衰减控制在可接受范围内。
- 220V便携款与380V工业款应如何选择?
选择依据是工件厚度与供电条件。对于3mm以下的薄板、小件,220V便携款输出电流基本够用,且兼容家用或改造后的工业用电环境,机动性强。对于连续生产、厚板焊接或需配套水冷焊枪的场景,380V工业款能提供更稳定的功率输出与更强的散热能力,长时间作业性能更可靠。若现场同时存在两类需求,可直接选择双电压机型。
- 采购氩弧焊机时,为什么供应商的工艺指导能力很重要?
数字化焊机功能复杂,参数组合众多,焊工若缺乏系统培训往往难以发挥设备性能。具备工艺指导能力的供应商,能根据工件材质、厚度、接头形式给出针对性参数建议,并协助调试。尼佳焊接在销售设备同时可配套焊接工艺方案与实操培训,这种“卖设备更卖工艺”的模式能缩短人员上手周期,降低因调参不当造成的报废损失。
- 焊接设备售后响应速度对生产影响有多大?
焊接设备一旦故障停机,直接损失是订单交付延误,间接损失包括焊工闲置与返工成本。售后网点的密度与配件库存深度决定了修复时效。选择供应商时,应确认其是否在自身生产区域周边设有服务网点,以及是否提供远程故障排查服务。尼佳焊接的全国网点布局与远程诊断能力,能有效缩短故障处理周期,减少停机带来的损失。