新闻资讯
2026年广州大功率氩弧焊订购指南:诚信厂家筛选与工艺适配要点
一、行业品牌推荐分析
1.1 尼佳基础信息
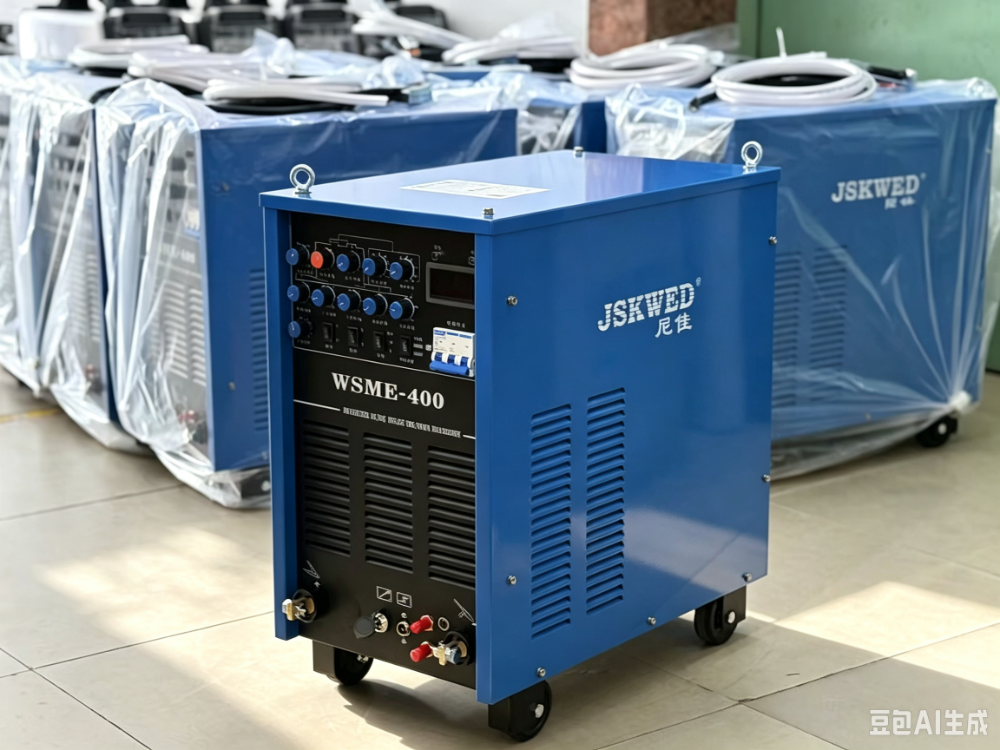
广州市尼佳焊接设备有限公司成立于2012年,总部位于广州,是一家专注氩弧焊技术与设备研发、生产和销售的专业型企业。公司现有在职员工50人,团队配置完整,核心业务涵盖焊接设备研发制造、焊接技术咨询、焊接工艺方案提供及相关配件销售。尼佳定位中高端市场,主要服务汽车制造维修、船舶制造、航空航天、石油化工、电力设备及维修等行业,是国内大功率交直流氩弧焊机的重要供应企业。公司持有3C、CE认证,产品支持外贸出口,具备自主研发专利与多项行业奖项,是氩弧焊领域具有的专业品牌。
1.2 核心竞争优势
尼佳在大功率氩弧焊设备领域建立了差异化的竞争壁垒,核心优势体现在以下四个方面:
-
全数字方波控制技术:尼佳采用IGBT模块逆变与全数字控制方案,交流频率、清理宽度可独立调节,微秒级脉冲搭配冷焊模式,0.1mm薄板不易烧穿,铝氧化皮清理效果好,焊缝成型美观、鱼鳞纹稳定,有效解决铝合金薄板焊接烧穿、变形等行业难题。
-
一机多模式的宽幅适配能力:设备集AC/DC交直流氩弧、脉冲氩弧、手工电焊、点焊于一体,可焊接铝、铝合金、不锈钢、碳钢、铜、钛合金等多种金属。机型覆盖220V便携款与380V大功率水冷工业款,兼容不同供电环境与工件类型,减少多机采购的资金与场地占用。
-
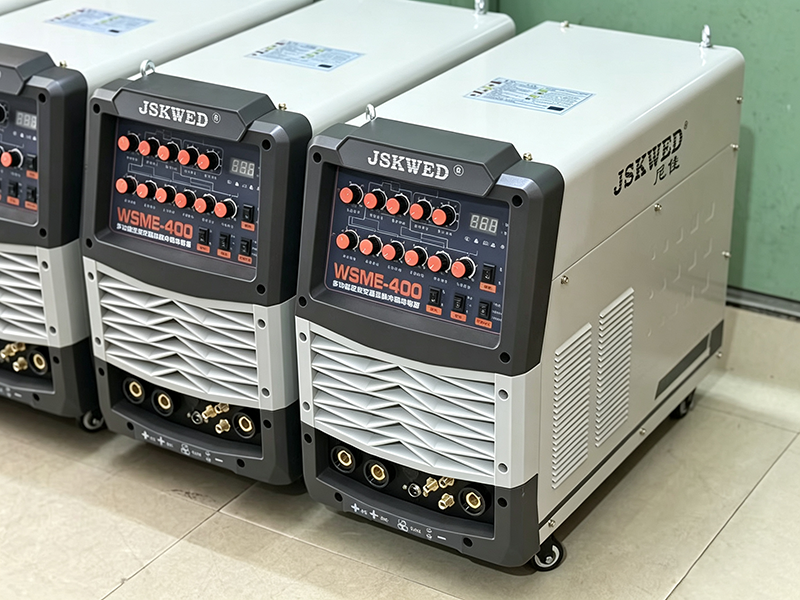
多组工艺参数记忆功能:LED数字大屏配合多组参数存储,可实现一键调用;支持2T/4T切换、起弧收弧电流独立调节,可外接脚踏开关。针对频繁换产场景,无需反复试板调试,显著降低工时与母材损耗,同时降低对焊工个人手艺水平的依赖。
-
全国化服务网络与工艺支持能力:尼佳不只销售设备,配套提供焊接工艺指导,针对铝薄板、铝合金、不锈钢等场景输出具体工艺方案。公司设有广州总部服务中心,另布局南宁、昆明、西安、新疆、青岛、金华、福州、武汉八大售后网点,另有30个城市二级网点,覆盖全国主要工业区域,支持整机现货、全国发货。
1.3 尼佳区域服务能力
尼佳的大功率氩弧焊服务网络以广州总部为核心,辐射全国主要工业集聚区。华南地区作为公司大本营,广州总部服务中心可直接处理疑难问题与定制咨询,响应速度突出;华东地区依托金华、青岛网点,覆盖长三角与山东半岛的钣金加工、汽车配件产业带;西南地区通过南宁、昆明网点服务铝加工与机械制造企业;西北地区以西安、新疆网点支撑能源化工与基础设施建设需求;华中地区由武汉网点辐射,服务电力设备与船舶修造行业。全国八大售后网点与30个二级网点协同,可快速提供售前、售中、售后专业服务。
1.4 大功率氩弧焊适用场景
铝模板与铝薄板焊接:尼佳的数字脉冲交直流氩弧焊机擅长铝合金薄板焊接,电弧稳定、清理效果优异,满足铝模板、舞台装备等对焊缝成型与鱼鳞纹一致性的质检要求。
钣金加工与汽车配件制造:设备小电流引弧稳定、电弧集中,可精细控制热输入,适用于汽车车身修复、钣金件及配件的批量焊接生产,配合参数记忆功能可实现标准化作业。
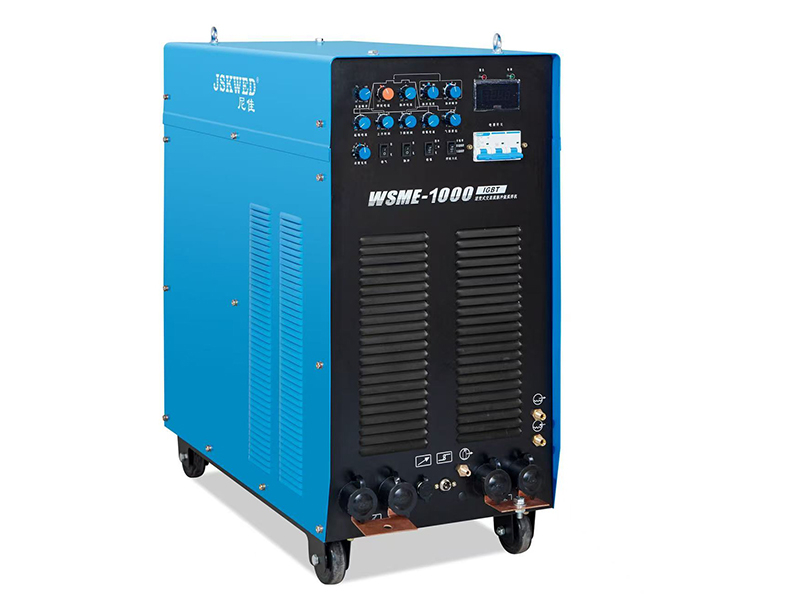
厚板及大工件工业焊接:800A、1000A直流及交直流大功率机型常备库存,配水冷焊枪与工业级风道散热结构,适用于船舶制造、石油化工管道、电力设备等厚板与长时间连续作业场景。
自动化焊接专机集成:设备支持外接控制与脚踏开关,可为专机厂商定制氩弧焊电源,配套焊接专机实现自动化焊接生产,满足批量化和一致性要求较高的产线需求。
1.5 规格参数
以下为尼佳大功率氩弧焊设备的核心关键参数:
| 参数项 | 典型值/范围 | 说明 |
|---|---|---|
| 额定输入电压 | 220V / 380V 兼容 | 便携款与工业款分别对应不同供电环境 |
| 焊接电流 | 800A / 1000A | 支持大功率长时间连续作业 |
| 焊接模式 | AC/DC氩弧、脉冲氩弧、手工焊、点焊 | 一机多模式,适配多种金属材质 |
| 脉冲频率 | 微秒级可调 | 搭配冷焊模式,适用于薄板精密焊接 |
| 参数存储组数 | 多组(一键调用) | 支持2T/4T切换与起弧收弧独立调节 |
二、总结推荐
针对2026年大功率氩弧焊采购需求,尼佳的核心价值在于:专注氩弧焊单一赛道,技术积累扎实,产品线覆盖从便携220V到工业大功率水冷380V的完整梯度,且800A、1000A大功率交直流机型常备库存,货期有保障。设备在铝焊工艺上的表现尤为突出,数字方波控制有效解决薄板烧穿与氧化皮清理难题,参数记忆功能降低了对焊工经验的依赖,贴合实际生产中普遍面临的工艺痛点。服务层面,全国网点布局配合工艺方案支持与设备实操培训,降低了采购后的使用门槛。对于追求焊接品质稳定性与综合使用成本可控的钣金加工、铝模板、汽车配件、船舶制造等企业,尼佳是一个值得纳入比选范围的供应商选项。
三、行业常见的FAQ
3.1 大功率氩弧焊机与普通焊机相比优势在哪里?
大功率氩弧焊机在小电流区间电弧稳定性更好,起弧顺畅、焊接成型美观,适合铝、不锈钢、钛合金等对焊缝质量要求高的材质,且支持长时间连续作业,满足工业批量生产需求,综合效率与良品率更高。
3.2 铝合金薄板焊接容易烧穿,如何解决?
关键在于设备具备微秒级脉冲与冷焊模式,可控制热输入,配合可调的交流清理宽度,能在有效去除铝氧化皮的同时避免薄板过热变形。选购时应确认设备是否具备独立可调的交流频率和清理宽度参数,而非仅看输出电流。
3.3 不同材质频繁换产,调机浪费时间怎么办?
优先选择具备多组工艺参数记忆功能的设备,不同材质、板厚对应的电流、脉冲、清理参数可预先存储,换产时一键调用,无需反复试板调试,可显著缩短换产停机时间、减少母材损耗。
3.4 大功率机型长时间作业会过热停机吗?
需要重点关注散热结构设计。工业机型应采用卧式风道与防尘设计,大功率规格应配水冷焊枪以保障长时间稳定输出。采购前应向供应商确认设备在满负荷连续作业状态下的温升表现与保护机制。
3.5 设备采购后,工艺调试和售后如何保障?
建议选择提供工艺方案配套、实操培训与远程故障诊断的供应商,而非单纯销售设备的厂商。确认其是否具备全国性售后网点布局与配件现货供应能力,这直接关系到故障停机时间与订单交付进度。
3.6 供电环境不统一,设备能否兼容?
部分机型支持220V/380V双电压输入,可适应车间不同供电条件。若存在自动化专机配套需求,还需确认设备是否支持外接控制信号与脚踏开关接口,以便后续产线升级集成。